Alev sızdırmaz muhafazanın alev yolunda korozyon varsa ekipman hizmet dışı bırakılmalı mı?
Özet
Derinliğine bağlıdır. Oyuklanma bırakmadan temizlenen hafif lekeler temizlenip yeniden greslenebilir. Oyuklanma ya da aralığı büyüten veya sağlam genişliği sertifikalı ölçülerin altına düşüren korozyon korumanın kaybı demektir: onarım veya değişime kadar enerjiyi kesin.
Bırakılması gerekebilir. Oyuk bırakmadan temizlenen hafif yüzey lekeleri bir bakım konusudur: yüzeyleri talimatlara göre temizleyin, uygun bir sertleşmeyen gresle koruyun ve tüm cıvatalarıyla yeniden takın. Birleşim yüzeylerinde oyuklanma yapmış, aralığı büyütmüş veya hasarsız genişliği sertifika dokümantasyonundaki ölçülerin altına düşürmüş korozyon ise alev sızdırmaz korumaya artık güvenilemeyeceği anlamına gelir. Böyle bir ekipman patlayıcı ortam oluşabilecek bir yerde enerjili kalmamalıdır; parça IEC 60079-19'a göre onarılana veya değiştirilene kadar enerjisini kesin.
Kısa cevap
- Yalnızca leke, oyuklanma yok, aralık sınırlar içinde: metal olmayan bir kazıyıcı ve korozif olmayan bir temizleyiciyle temizleyin, yeniden gresleyin, tüm cıvatalarla takın; kayda geçirin.
- Genişlik boyunca uzanan oyuklar veya çizikler, maksimumun üzerinde aralık ya da aşınarak geri çekilmiş yüzeyler: koruma tipini etkileyen bir kusur. Enerjiyi kesin veya alanı güvenli hale getirin, ardından onarın veya değiştirin.
- Kabul edilebilirliğe kim karar verir: üreticinin verileri ve yetkin bir kişi; boyutsal onarım, IEC 60079-19'a göre çalışan, normalde üreticinin sertifika çizimlerine (schedule drawings) uyan bir tesisin işidir.
- Asla oyukları dolgu malzemesiyle doldurmayın, yüzeyleri sahada kaynak yapmayın, eğelemeyin veya yeniden talaşlı işlemeyin, sızıntıyı durdurmak için conta veya sızdırmazlık malzemesi eklemeyin.
- Korozyon bir uyarıdır: o ortam için muayene aralığını kısaltın ve yüzeylerin korunmasını iyileştirin.
Korozyon alev yolunu neden işlevsiz kılar
Alev sızdırmaz (Ex d) bir muhafaza gazı dışarıda tutmaz. İçeride bir patlamanın olmasına izin verir ve parçaları arasındaki birleşimlerin dışarı kaçan sıcak gazları, dış ortamı tutuşturamayacak kadar soğutmasına dayanır. Bu ancak aralık dar ve içeriden dışarıya giden yol yeterince uzun olduğu için işe yarar; her iki değer de gaz grubu için belirlenmiş ve test edilmiştir. Örneğin IEC 60079-1:2014'ün Tablo 2'si, 25 mm genişliğindeki bir flanşlı birleşime, muhafaza hacmi ne olursa olsun, IIA için en fazla 0,40 mm, IIB için en fazla 0,20 mm aralık tanır; daha dar birleşimlerde ve Grup IIC'de sınırlar daha küçük olabilir.
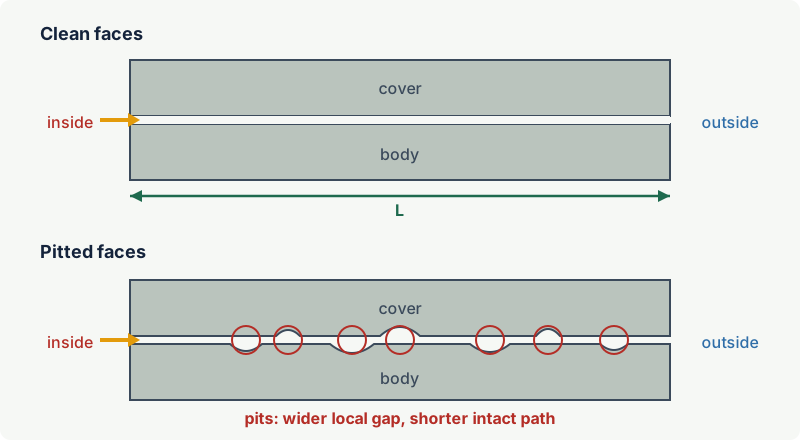
Korozyon her iki değere aynı anda saldırır. Oyuklar aralığı yerel olarak çok daha geniş hale getirir ve yüzey boyunca uzanan bir oyuk zinciri, gazın geçmek zorunda olduğu sağlam yolu kısaltır. Pas ayrıca bir kapağı kaldırarak aralığın açılmasına yol açabilir; korozyon ürünleri ise yüzeyler temizlenene kadar hasarı gizleyebilir. Sertifika yüzeylerin çizimdeki gibi olduğunu varsayar; oyuklanmış bir birleşim hakkında hiçbir şey söylemez.
Bulduğunuzu nasıl değerlendirirsiniz
Flanş yüzeyleri, IEC 60079-17 kapsamındaki detaylı muayenede, kapak sökülmüş ve ekipmanın enerjisi kesilmiş halde incelenir. Uygulamaya yönelik bir sıra:
- Herhangi bir Ex d ekipmanın detaylı muayenesinde olduğu gibi, açmadan önce ekipmanın enerjisini kesin.
- Yüzeyleri, IEC 60079-17'nin flanşlar için izin verdiği gibi metal olmayan bir kazıyıcı ve korozif olmayan bir temizleme sıvısıyla temizleyin ve kör cıvata deliklerini gresten arındırılmış tutun. Birleşim yüzeylerinde tel fırça, zımpara bezi veya taşlama makinesi kullanmayın.
- Her iki yüzeye de tüm genişlik boyunca bakın. Oyukları, içeriden dışarıya uzanan çizikleri ve yüzeyin aşınarak geri çekildiği her alanı not edin.
- Aralığı, kapak takılı ve cıvatalanmış haldeyken ölçün ve üreticinin dokümantasyonunda verilen maksimumla (verilmemişse standardın tablosuyla) karşılaştırın.
- Üreticinin verilerini kullanarak karar verin. Şüphe durumunda birleşimi kusurlu kabul edin.
| Bulgu | Tipik işlem |
|---|---|
| Temizlenip giden renk değişimi veya hafif pas, düzgün yüzeyler, aralık sınırlar içinde | Temizleyin, belirtilen sertleşmeyen gresle gresleyin, yeniden takın, kayda geçirin |
| Tek tük sığ izler, üretici verilerine göre kabul edilebilir | Bu verilere göre kabul edin, kayda geçirin, izleyin |
| Genişlik boyunca uzanan oyuklanma veya çizikler | Tehlikeli bölgede hizmetten çıkarın; onarın veya değiştirin |
| Ölçülen aralık dokümante edilmiş maksimumun üzerinde | Hizmetten çıkarın; onarın veya değiştirin |
| Korozyona uğramış cıvatalar, cıvata delikleri veya dişli girişler | Bağlantı elemanlarını belirtilen tiple değiştirin; hasarlı dişler onarıma gider |
Onarım veya değiştirme
Alev yollarının onarımı, IEC 60079-19 kapsamında bir geri kazanım işidir. 2025 baskısı (5. baskı), mevcut olduğunda sertifika çizimlerine göre onarım ister ve revizyon, onarım ve geri kazanım sırasında alev sızdırmaz ekipmanda yapılacak ölçümlere ilişkin, toleranslar ve geri kazanılmış parçaların maksimum aralığı hakkında yol gösteren normatif bir ek içerir. Yeniden talaşlı işleme ölçüleri değiştirir; bu nedenle yalnızca bu sınırlar içinde ve Ex d işlerinde yetkin bir tesis tarafından yapılır. Birçok küçük muhafaza için üreticiden alınacak yeni bir kapak veya muhafaza daha hızlı ve daha temiz bir çözümdür.
Örnek: Kıyıdaki bir Bölge 1 alanında bulunan alev sızdırmaz bir buatın detaylı muayenesinde, kapak flanşında yüzeyin yaklaşık üçte birine kadar uzanan bir oyuk bandı görülüyor. Aralık ölçümü sınırlar içinde, ancak oyuklar genişlik boyunca uzanıyor. Muayene personeli koruma tipini etkileyen bir kusur kaydediyor, devrenin enerjisi kesiliyor ve yeni bir kapak takılıyor. Tesis ayrıca üreticinin talimatlarında adı geçen gresi kullanmaya geçiyor ve o ünitenin muayene aralığını kısaltıyor.
Sık yapılan hatalar
- Sentil geçiyor diye birleşimi kabul etmek, oysa oyuklar genişlik boyunca uzanıyor.
- Pası gidermek için yüzeyleri zımparalamak veya taşlamak; bu metal kaldırır ve aralığı büyütür.
- Korozyonun ilerlemesini durdurmak için flanşın üzerini boyamak veya silikon sürmek.
- Koruma tipini etkileyen bir kusur bulunduktan sonra ekipmanı "bir sonraki duruşa kadar" enerjili bırakmak.
excodex'te ilgili yazılar
- Alev sızdırmaz muhafazalar (Ex d): alev yolları iç patlamayı nasıl durdurur
- Sık görülen Ex muayene bulguları ve nasıl giderilecekleri
- Ex ekipmanın onarımı, revizyonu ve modifikasyonu (IEC 60079-19)
- Ex d muhafazanın alev yolu aralıkları muayenede nasıl kontrol edilir?
- Alev sızdırmaz muhafazanın flanş birleşimleri boyanabilir, greslenebilir veya sızdırmazlık malzemesiyle kapatılabilir mi?
Standartlar ve ek kaynaklar
- IEC 60079-1, alev sızdırmaz muhafazalar "d" (2014 baskısı, yerini IEC 60079-1:2026 almıştır): birleşim ölçüleri, birleşim yüzeylerinin korozyona karşı korunması
- IEC 60079-17, elektrik tesisatlarının muayenesi ve bakımı (6. baskı, 2023); 2007 baskısı da flanş temizliğini metal olmayan kazıyıcılar ve korozif olmayan temizleme sıvılarıyla sınırlıyordu
- IEC 60079-19, ekipmanın onarımı, revizyonu ve geri kazanımı (5. baskı, 2025), alev sızdırmaz ekipmanda ölçümlere ilişkin normatif ek dahil: önizleme
- IEC 60079-14, kurulum (6. baskı, 2024), alev yollarının korunması: önizleme
- NOPSA (bugün NOPSEMA), Güvenlik Uyarısı 33, tekrar tekrar karşılaşılan tehlikeli bölge ekipmanı bulguları arasında korozyon: PDF
Bu yazı excodex editör ekibinin hazırladığı genel teknik bilgidir. Geçerli standartların, ekipman sertifikalarının ve talimatlarının, ulusal mevzuatın veya yetkin bir kişinin değerlendirmesinin yerini tutmaz.